Biegen mit Kerbschnitten
Wie eine steife Platte mit Kerben auf der Innenseite biegsam wird – und wie man Abstand und Anzahl der Kerben berechnet. Danach verfüllt und überfurniert: Der Kreis schliesst sich beim Furnieren. Mit Planer zum Ausprobieren.
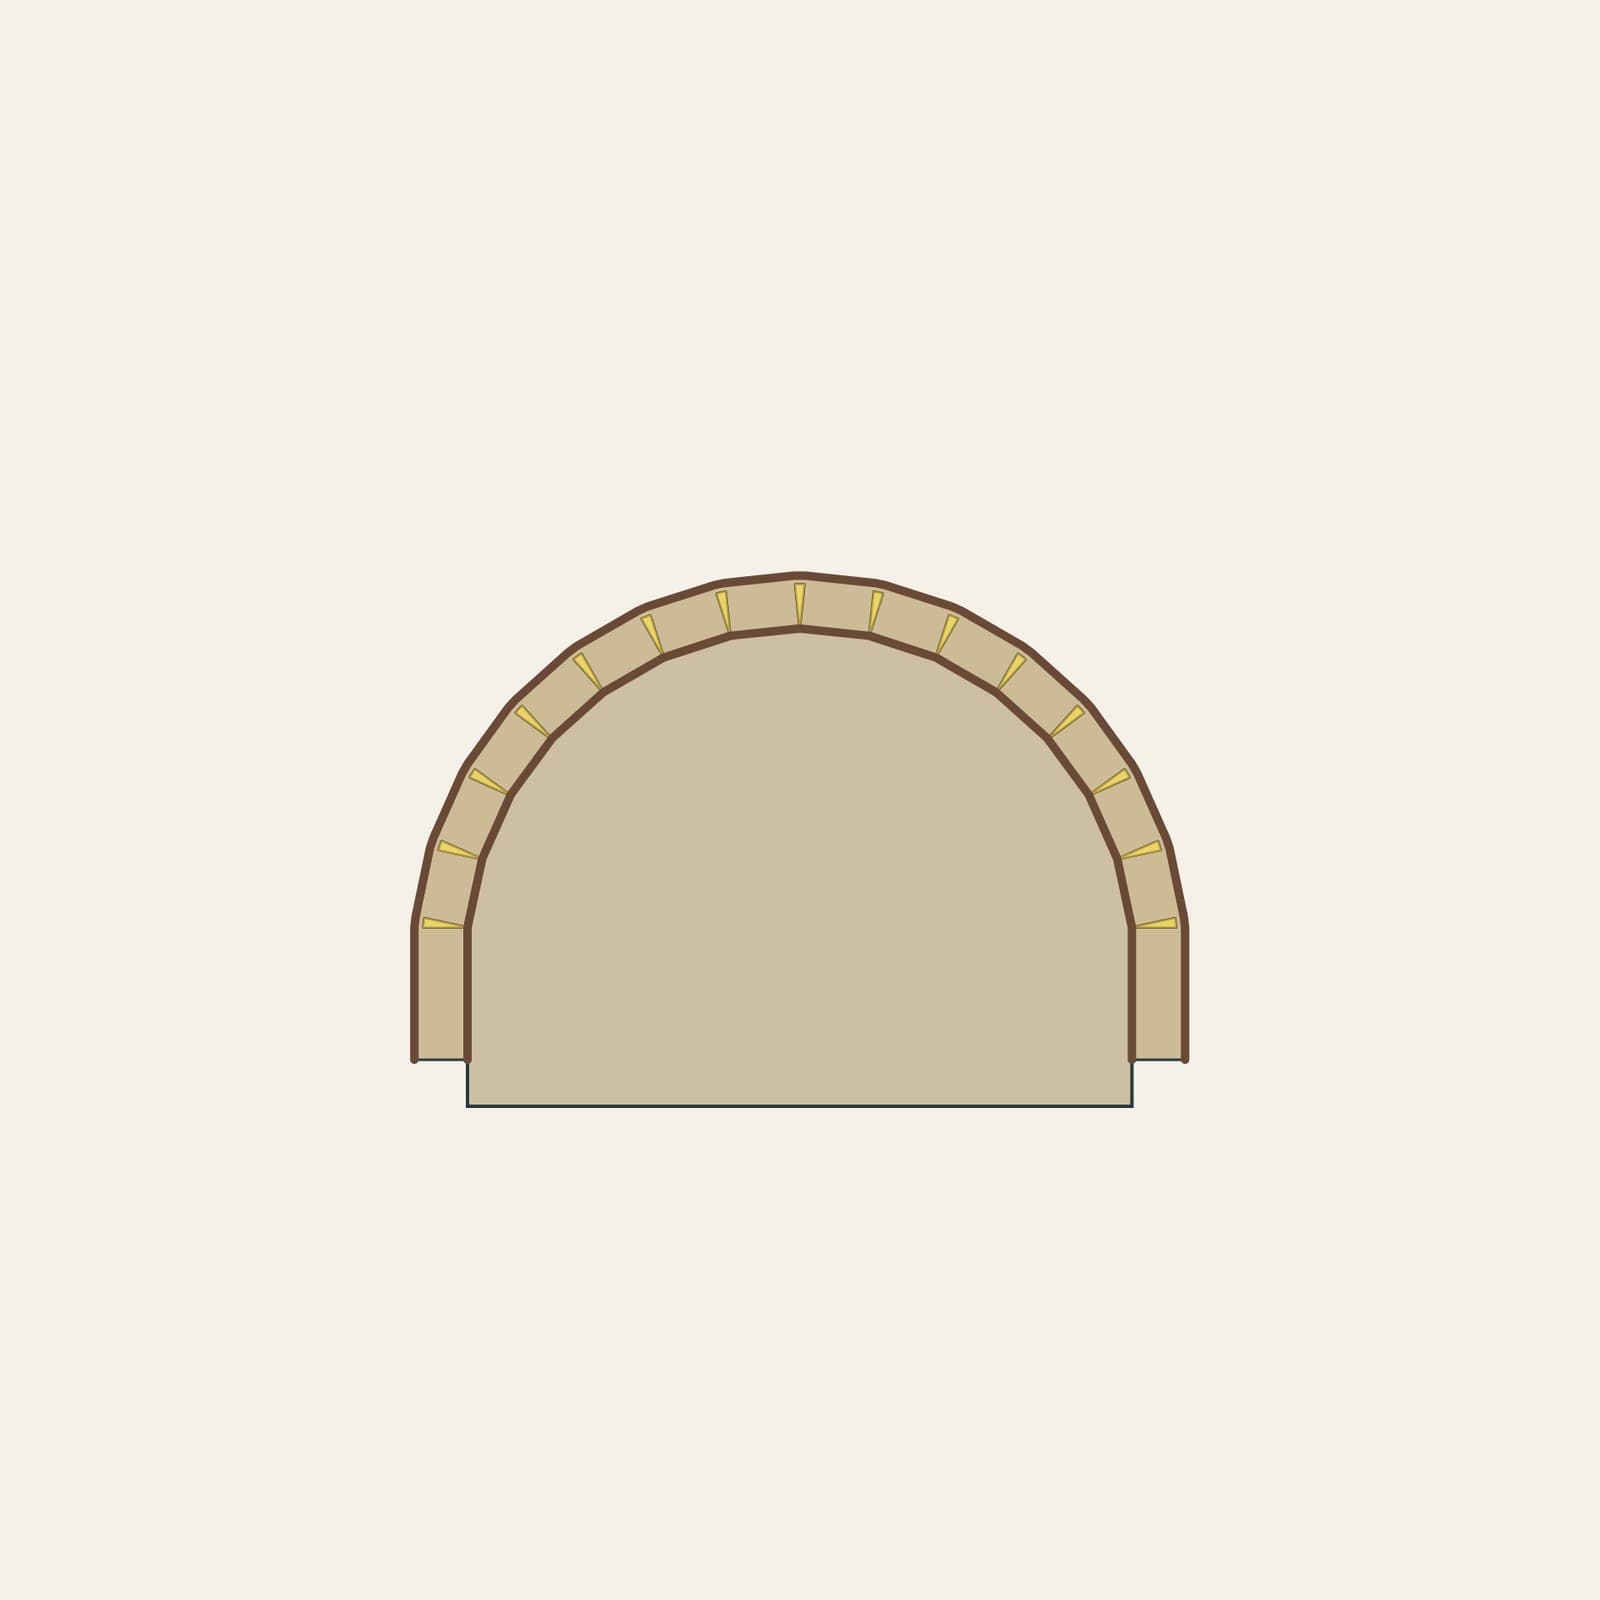
Eine geschwungene Korpusseite, eine runde Theke, eine Säule mit Furnier: Nicht jeder Bogen entsteht aus Dampf oder vielen dünnen Lagen. Oft beginnt er mit einer ganz gewöhnlichen Platte – und mit einer Reihe von Sägeschnitten auf ihrer Rückseite.
Wie Kerben eine Platte biegsam machen
Eine Platte ist steif, weil ihre ganze Stärke beim Biegen mitarbeiten müsste: Die Aussenseite würde gedehnt, die Innenseite gestaucht. Schneidet man auf der Innenseite Kerben quer zur Biegerichtung, bleibt aussen nur ein dünner Steg stehen. Zwischen den Kerben stehen starre Zähne. Beim Biegen drehen sie sich um den Kerbgrund, und die Kerben schliessen sich auf der Innenseite – bis Zahn an Zahn liegt.
Wie weit sich die Platte biegt, hängt also nicht vom Holz ab, sondern von der Geometrie: von der Schnittbreite des Sägeblatts, der Tiefe der Kerben und ihrem Abstand. Und das lässt sich berechnen.
Abstand und Anzahl der Kerben
Wie viele Kerben braucht ein Bogen, und wie weit liegen sie auseinander? Wählen Sie Platte, Sägeblatt, Radius und Winkel – und schneiden, biegen, verfüllen und überfurnieren Sie die Platte Schritt für Schritt.
Die Platte ist 18 mm stark. Auf der Innenseite werden 23 Kerben 15.0 mm tief eingeschnitten, aussen bleibt ein Steg von 3.0 mm.
- Anzahl Kerben
- 23für eine glatte Fläche; mindestens 9
- Abstand
- 21.6 mmvon Kerbe zu Kerbe, an der flachen Platte
- Kerbtiefe
- 15.0 mmaussen bleiben 3.0 mm stehen
- Gekerbte Länge
- 497 mmaussen 500 mm Bogen
- Facette aussen
- 0.19 mmmit nur 9 Kerben 1.2 mm
- Kerbe innen offen
- 2.1 mmje Kerbe, wird verfüllt
t = 18 mm − 3.0 mm = 15.0 mm Kerbtiefeh = t + Steg ÷ 2 = 16.5 mm – die Zähne drehen um die Mitte des Stegsα = 2 · atan(b ÷ 2h) = 2 · atan(3.2 ÷ 33.0) = 11.08° – dann ist eine Kerbe ganz zun min = ⌈90° ÷ 11.08°⌉ = 9 Kerben – ganz geschlossen, aber aussen Facetten von 1.21 mmφ max = 2 · acos(1 − f ÷ Rₐ) = 2 · acos(1 − 0.2 ÷ 318) = 4.06° für Facetten bis 0.2 mmn = ⌈90° ÷ φ max⌉ = 23 Kerben, je φ = 90° ÷ 23 = 3.91°s = (R + t + Steg ÷ 2) · φ = 316.5 mm × 0.0683 = 21.6 mmZwischen den Kerben bleibt die Platte gerade; aussen entsteht ein Vieleck. Mit der Mindestzahl schliessen sich die Kerben ganz, doch die Facetten zeichnen sich durch das Furnier ab – darum mehr Kerben, die sich nur teilweise schliessen. Gegenprobe in der Werkstatt: eine Kerbe in ein Reststück schneiden, eine Seite festspannen und das freie Ende anheben, bis sich die Kerbe schliesst. Im Abstand R = 300 mm ist die Höhe R · tan α ≈ 59 mm – das ist der grösste Abstand; enger ist immer möglich.Abstand und Anzahl berechnen
Jede Kerbe ist so breit wie das Sägeblatt und so tief wie die Platte minus der Steg. Schliesst sie sich ganz, gibt sie einen Winkel frei, der aus diesen beiden Massen folgt: Je breiter der Schnitt und je kürzer die Kerbe, desto mehr Winkel je Kerbe. Der ganze Biegewinkel geteilt durch diesen Winkel, aufgerundet, ergibt die Mindestzahl der Kerben – bei einer 18-mm-Platte mit 3-mm-Sägeblatt und 90° sind es gerade einmal acht.
Nur: Zwischen den Kerben bleibt die Platte gerade. Aus acht Kerben wird aussen ein Vieleck mit acht Kanten, und bei einem Radius von 30 cm steht jede Fläche rund anderthalb Millimeter von der Rundung ab. Unter dem Furnier sieht man das. Für eine glatte Fläche rechnen wir darum andersherum: Wie stark darf jede Kerbe drehen, damit die Facetten aussen höchstens zwei Zehntelmillimeter hoch sind – so wenig, dass sie sich wegschleifen lassen? Im Beispiel sind das gut 4° je Kerbe und damit 23 Kerben statt acht. Sie schliessen sich nur teilweise; was offen bleibt, wird verfüllt.
Der Abstand folgt aus dem Radius. Er misst auf dem Steg, denn der behält beim Biegen seine Länge: der Radius bis zur Mitte des Stegs mal dem Winkel, um den sich jede Kerbe dreht. Im Beispiel liegen die Kerben gut zwei Zentimeter auseinander.
Der Steg ist der heikle Teil. Zu dick, und die Platte bricht beim Biegen aussen auf; zu dünn, und er reisst beim Schneiden oder zeichnet sich später durch das Furnier ab. Für Sperrholz und MDF haben sich zwei bis drei Millimeter bewährt.
Die Probe am Reststück
In der Werkstatt prüft man die Rechnung an einem Reststück aus derselben Platte: eine Kerbe schneiden, eine Seite auf die Hobelbank spannen und das freie Ende anheben, bis sich die Kerbe schliesst. Gemessen im Abstand des gewünschten Radius, ist die Höhe genau der Kerbabstand, bei dem sich die Kerben ganz schliessen würden – also der grösste mögliche Abstand. Enger darf es immer sein, und für eine glatte Fläche soll es das auch. Stimmen Probe und Rechnung überein, sind Sägeblatt und Tiefe richtig eingestellt.
Biegen und verfüllen
Gebogen wird über eine Form oder über Spanten, die den Radius vorgeben. Allein ist die gekerbte Platte weich und wackelig – erst die Füllung macht sie steif. Die Kerben werden mit Leim ausgestrichen, oft mit Sägemehl oder Füllstoff angedickt, und die Platte wird auf der Form gehalten, bis der Leim abgebunden hat. Danach sind die Zähne wieder ein Ganzes, und der Bogen trägt sich selbst.
Unebenheiten auf der Aussenseite, wo sich die Zähne leicht abzeichnen, werden gespachtelt und geschliffen. Die Fläche muss so glatt sein wie eine ebene Platte – denn jetzt kommt das Furnier.
Überfurnieren – der Kreis schliesst sich
Eine gekerbte Platte sieht man nie. Sie ist der Träger, und das Furnier gibt dem Bogen sein Bild. Furniert wird wie bei einer ebenen Platte, nur über der Form: Leim auftragen, Furnier auflegen, alles in den Vakuumsack, und der Luftdruck presst das Furnier überall gleichmässig an die Rundung. Auf die Innenseite kommt ein Gegenzug, damit sich der Bogen nicht verzieht.
Damit schliesst sich der Kreis zum Furnieren mit der Vakuumpresse: Dieselbe Presse, die eine Tischplatte furniert, legt das Furnier auch um eine Säule oder eine geschwungene Front – und die Kerben darunter bleiben für immer verborgen.
Kerbschnitt, Dampf oder Formverleimung?
Alle drei Verfahren führen zu einem Bogen, aber jedes hat seinen Platz. Der Kerbschnitt eignet sich für grosse, flächige Teile aus Platten – Korpusseiten, Theken, Säulen –, die anschliessend furniert oder beschichtet werden. Dampfbiegen bringt massives Holz mit durchlaufender Faser in Form, ideal für Stäbe und Lehnen. Und die Formverleimung baut aus dünnen Lagen ein Teil, das genau und tragfähig ist und an der Kante seine Schichten zeigt.