Biegen und Formverleimen mit Vakuum
Wie aus geraden, dünnen Lagen eine dauerhaft gebogene Form wird: Lamellen, Form, Leim und Vakuumsack – mit Planer für Radius, Lamellendicke und Rückfederung.
Eine geschwungene Stuhllehne, eine runde Zarge, eine gebogene Front: Holz in Form zu bringen, gehört zu den schönsten Aufgaben der Schreinerei. Eine der verlässlichsten Arten dafür ist die Formverleimung – mit derselben Vakuumpresse, die auch Furnier presst.
Das Prinzip
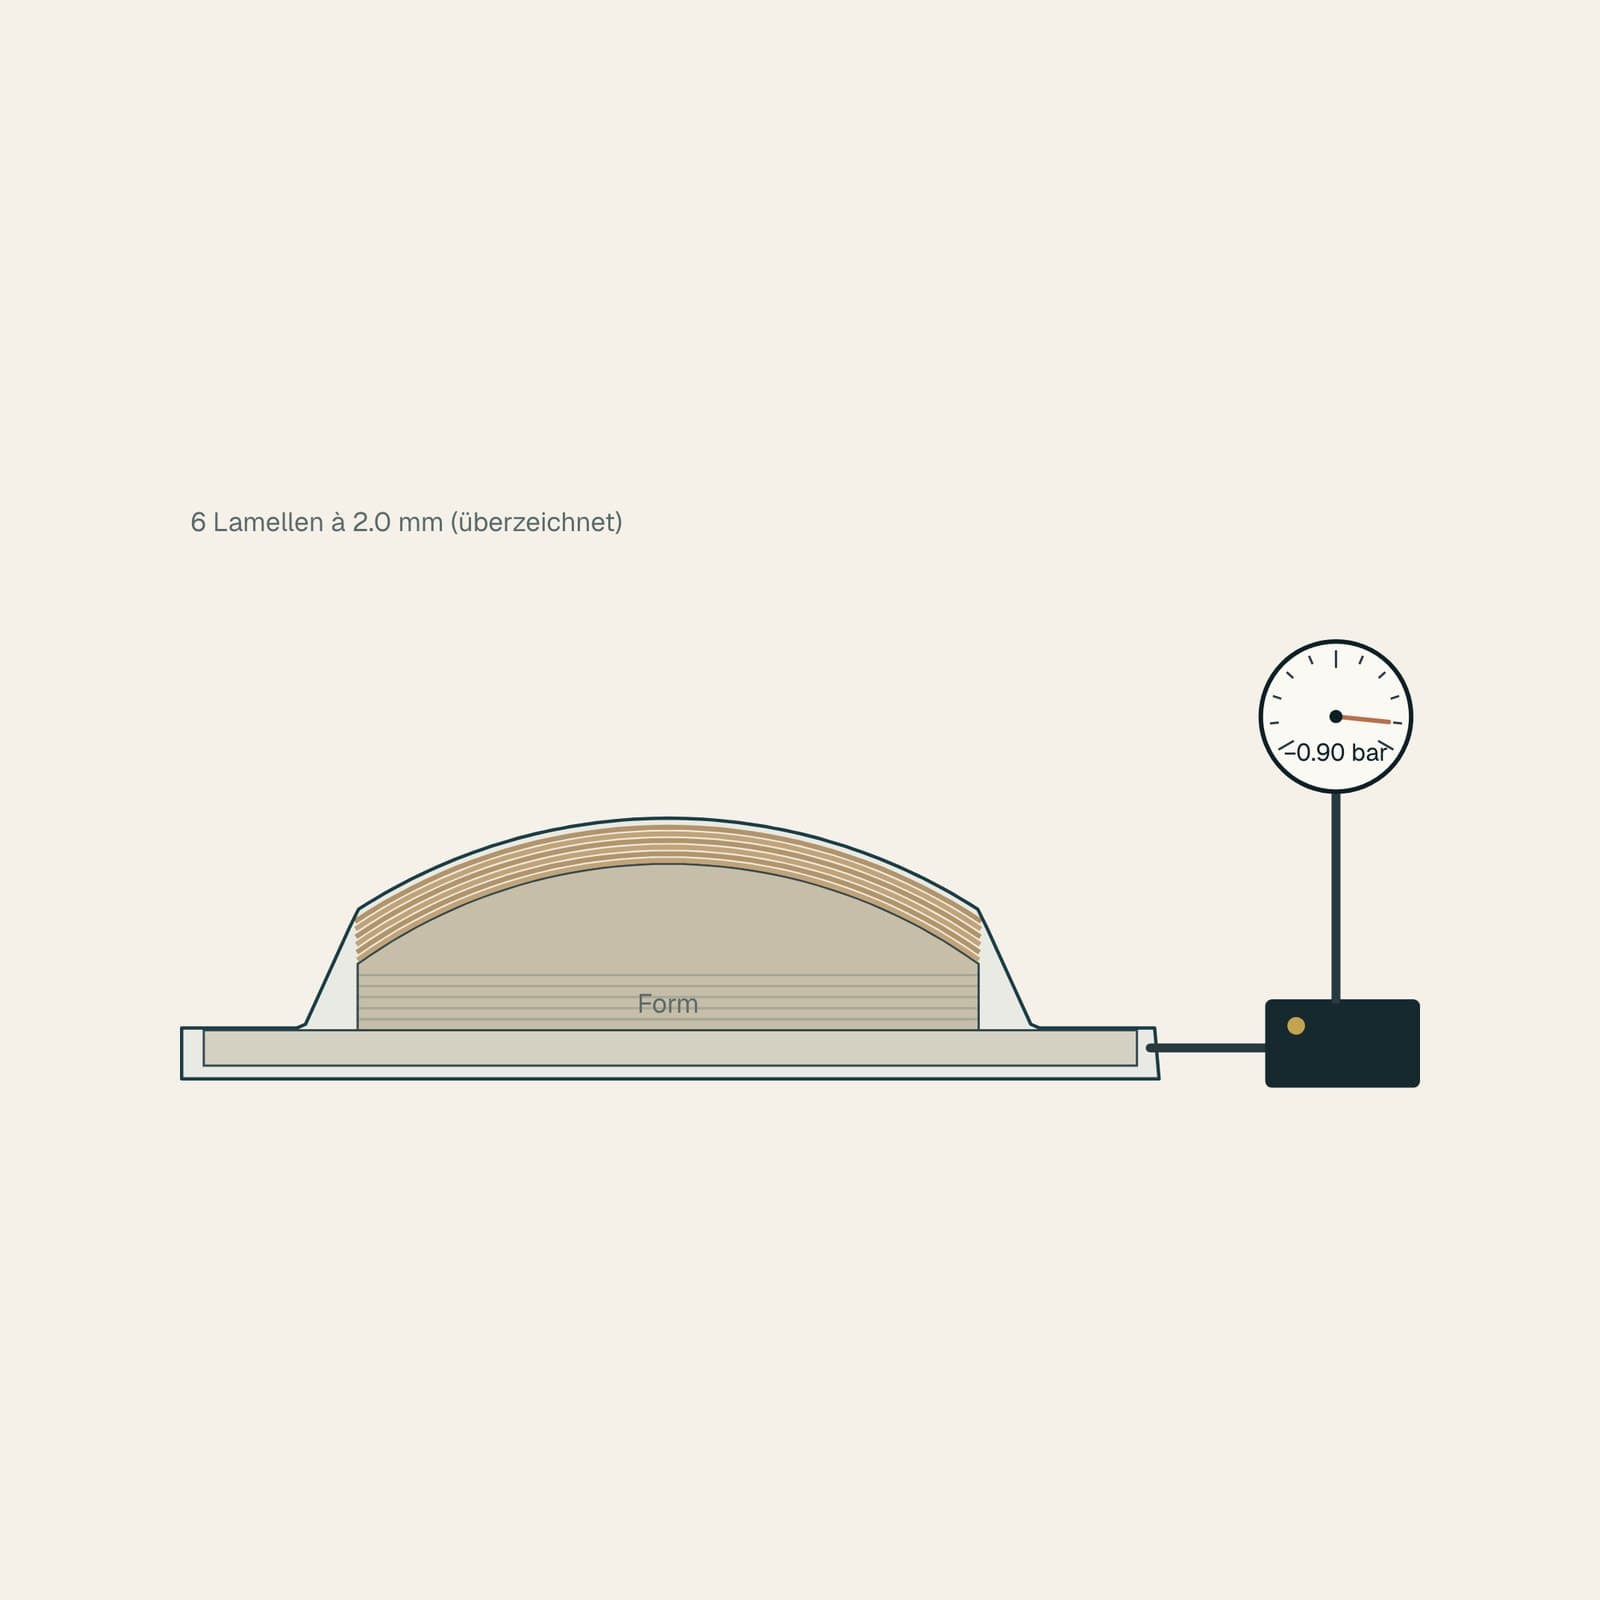
Ein massives Brett lässt sich kaum biegen: Seine Aussenseite müsste sich zu stark dehnen und würde reissen. Ein dünnes Blatt dagegen biegt sich leicht. Darum wird das Teil aus mehreren dünnen Lamellen aufgebaut. Jede biegt sich für sich über die Form, und verleimt halten sie sich gegenseitig fest – das fertige Paket bleibt in der Form, in der es gepresst wurde.
Dünne Lagen, feste Form
Mehrere dünne, beleimte Lamellen liegen auf einer Form im Vakuumsack. Schalten Sie die Pumpe ein: Der Luftdruck biegt sie über die Form, und verleimt bleiben sie in dieser Form.
Die Lamellen machen die Biegung gut mit – die äusserste Faser wird kaum gedehnt.
- Gesamtstärke
- 12.0 mm6 Lagen, aussen R 412 mm
- Dehnung aussen
- 0.25 %je Lamelle; gut bis 0.7 %
- Kleinster Radius
- 143 mmfür 2.0 mm Lamellen
- Rückfederung
- ≈ 2.8 %eines massiven Stücks gleicher Stärke
Dehnung der äussersten Faser je Lamelle = Lamellendicke ÷ (2 × Radius); bis etwa 0.7 % biegt sich trockenes Holz gut, Richtwert je nach Holzart. Rückfederung nach der Faustregel 1 ÷ Lamellenzahl² – mit einem starren Leim, der nicht kriecht.
Wie dünn die Lamellen sein müssen
Je enger der Radius, desto dünner die Lamellen. Beim Biegen wird die äusserste Faser jeder Lamelle gedehnt, und zwar um ihre halbe Dicke geteilt durch den Radius. Trockenes Holz macht nur eine kleine Dehnung mit, als Richtwert bis etwa 0.7 Prozent. Bei zwei Millimeter starken Lamellen liegt der kleinste gute Radius deshalb bei rund 14 Zentimetern, bei einem Millimeter beim halben Wert.
Mehr Lamellen haben einen zweiten Vorteil: Das Teil federt nach dem Pressen weniger zurück. Als Faustregel nimmt die Rückfederung mit dem Quadrat der Lamellenzahl ab – acht Lagen federn nur noch einen Bruchteil eines massiven Stücks. Was bleibt, gleicht man mit einer etwas engeren Form aus.
Form, Leim und Presse
- Die Form wird meist aus mehreren Schichten MDF verleimt, auf die Kontur gefräst und glatt geschliffen. Ihr Radius ist der Innenradius des fertigen Teils. Eine Folie oder ein Trennmittel verhindert, dass das Teil an der Form klebt.
- Der Leim muss starr aushärten. Harnstoffharzleim oder Epoxid halten die Spannung dauerhaft; Weissleim bleibt etwas elastisch und kann unter der Spannung mit der Zeit nachgeben – das Teil federt dann langsam auf.
- Die Vakuumpresse drückt die Lamellen überall gleichmässig an die Form. Der Sack legt sich jeder Rundung an, ohne Gegenform und ohne Zwingen. Wie das Pressen mit Luft funktioniert, steht im Beitrag Furnieren mit der Vakuumpresse.
Schritt für Schritt
- Form bauen: MDF-Schichten verleimen, Kontur fräsen, schleifen, mit Folie abdecken.
- Lamellen zuschneiden, etwas länger und breiter als das fertige Teil, alle in derselben Faserrichtung.
- Leim dünn auf alle Lamellen auftragen, ausser der äussersten, und als Paket auf die Form legen.
- Form und Paket in den Vakuumsack, Pumpe einschalten und pressen, bis der Leim ausgehärtet ist.
- Teil von der Form nehmen, Kanten auf Mass fräsen, schleifen.
Und das Dampfbiegen?
Massives Holz lässt sich auch mit Dampf biegen: Heiss und feucht wird es so weich, dass es sich über eine Form ziehen lässt. Das braucht ausgesuchtes, gerades Holz und Erfahrung, und das Teil kann beim Trocknen etwas zurückgehen. Die Formverleimung ist berechenbarer, und an der Kante zeigt sie ihre Lagen als feine Streifen – ein ehrliches Zeichen dafür, wie das Teil gebaut ist. Mehr dazu im Beitrag Holz biegen mit Dampf.
Für grosse, flächige Teile aus Platten – Korpusseiten, Theken, Säulen – gibt es einen dritten Weg: Biegen mit Kerbschnitten, danach verfüllt und überfurniert.